1. lépés: Alapanyag -előkészítés - Jó hab, a alapanyagok a kulcs a kulcs
Szilikon anyag: Ez a hab "alapja" (folyékony szilikon formában látható), amely szobahőmérsékleten fenntartja a folyékonyságot, hogy zökkenőmentesen integrálódjon más alkatrészekbe. A tisztasági szint közvetlenül meghatározza a hab hőstabilitását (-60 fok és 200 fokos hőmérsékleti tolerancia) és rugalmasságát. A prémium folyékony szilikon biztosítja a gyors visszapattanást az ismételt kompresszió után, megakadályozva a hosszú távú felhasználást az öregedéssel vagy a keményedéssel.

Fume szilícium-dioxid (füstölt szilícium-dioxid): A hab "szerkezeti megerősítő szer". Ez a finom fehér por, ha folyékony szilikonnal keverik, "mikroszkopikus keretként" működik, amely támogatja a szerkezetet, jelentősen javítva a hab könny-ellenállását és erősségét. Enélkül a habosított szilikon lágy és törékeny lesz, és nem képes ellenállni a valós kompressziónak és súrlódásnak a használat során.
Természetesen, az alkalmazási forgatókönyvetől függően, kis számú kiegészítő alkatrészt (például habzószert adnak ki a bővítési teljesítmény és a vulkanizáló szerek biztosítása érdekében a kikeményedés elősegítésére), de a folyékony szilikon és a füstölt szilícium -dioxid mindig a "CP CP", amely meghatározza a hab teljesítményét.
2. lépés: Keverje össze és keverje meg - hagyja, hogy az összetevők "közel kerüljenek"
Miután az összetevők készen állnak, egy speciális keverőkészülékbe kerülnek, hogy "összeálljanak". A folyékony szilikon folyékonysága hatékonyabbá teszi a keverést, de két kulcsfontosságú pont van:
Hőmérséklet -szabályozást: 50 fok alatt kell tartani, különben a következő habzás előzetesen elveszíti az irányítást;
Keverési idő: Általában 20-30 percig, amíg a gázfázisú szilícium-dioxid teljesen el nem diszpergálódik, és a gumi vegyület egyenletes és finom állapotot mutat-mint például a jól keverhető krém, szemcsés érzék nélkül-, hogy a habzás után egyenletes levegő lyukakat biztosítsanak.
Mi történik, ha a keverés nem egységes? Egyes helyeken a gázfázisú szilícium -dioxid -klaszterek és a hab nehéz lesz; Más helyeken a tartalom nem elegendő, és a hab túl puha és könnyen megszakítható. Ezért ez a lépés az "egységes habzás" alapja.
3. lépés: Hab öntés - A hab "átalakítási momentuma"
Ez a legcsodálatosabb lépés! A vegyes vegyületet elküldik a "habzó műhelybe", és a folyamat során átalakítják:
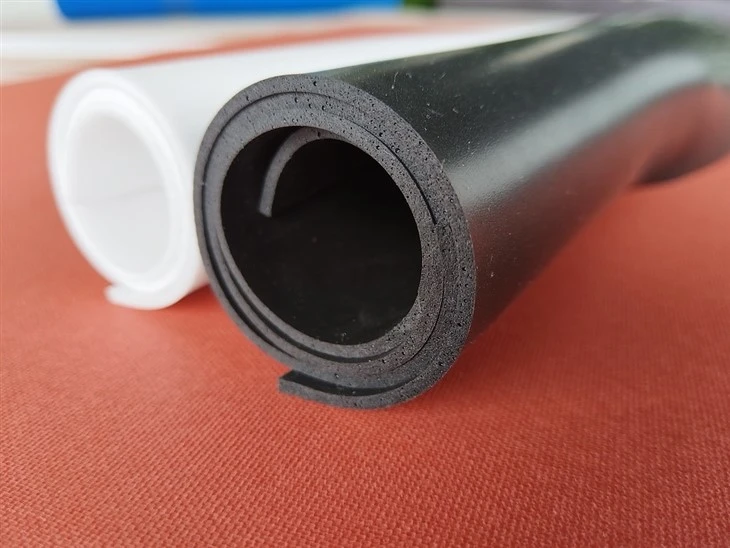
Folyamatos habzási folyamat: A "tekercsek/lemezek" tömegtermelése Először az előre kezelt gumi vegyületeket precíziós nyomtatva egyenletesen vastag lepedőkre készítik speciális berendezésekkel. Ez a lépés megteremti az alapot a végtermék laposságának biztosításához. A lemezeket ezután simán szállítószalagokra szállítják, és egy multi-méter hosszú, magas hőmérsékletű kikeményítő kamrába adják --- a habzás és a megszilárdulás magterülete. A kamrán belül, mivel a gumi lapok a szállítószalag mentén haladnak, intenzív hő alatt habosító reakciókon mennek keresztül: az anyag fokozatosan finom, egyenletes sejteket képez, kibővített térfogatú, miközben egyidejűleg termikus gyógyításon megy keresztül a rugalmasság és a szerkezeti stabilitás fokozása érdekében.
Amikor az anyag kijön a sütőből, akkor habos tekercsré vált, egyenletes textúrájú és lapos alakú (vagy szükség szerint lepedőkre vágja).
Kulcs: Hogyan szabályozzák a pórusokat? Kíváncsi lehet: Miért vannak néhány habbuborék lyukak, mint például a szezám (0,1-0,5 mm) és mások, mint például a mung bab (1-3 mm)?
• Elsősorban a habzó szer és a fűtési sebesség határozza meg: minél inkább habzó anyag, annál gyorsabb a fűtés, annál nagyobb a léglyuk (alkalmas az ütés felszívódására és a hangszigetelésre); Ellenkező esetben a levegő lyuk rendben van (alkalmas vízálló tömítésre).
• A kiváló minőségű hab pórusait egyenletesen el kell osztani - ha nagyítóval nézik, a méret alapvetően megegyezik, és a "nagy lyukak a kis lyukak felett", ami a folyamat teljesítménye, nem zavar.
4. lépés: UTAZDASÁGI FELTÉTEL-"Végezzen fizikai vizsgálatot és javítson a részleteket" a habért
Az éppen habosított hab nem használható közvetlenül. "Finom csiszolás": másodlagos vulkanizációnak kell lennie: tedd kemencébe kb. 200 fokos 2-4 órán keresztül, hogy eltávolítsák a fennmaradó illékony anyagokat, és elkerüljék az "olajozást" vagy zsugorodást a későbbi használat során. Vágás/vágás: A tekercs anyagokat standard lapokra vágják, és a szabálytalan alkatrészek széleit a pontos méretek biztosítása érdekében (például a vízálló hab esetében a hiba nem haladhatja meg a 0,1 mm -t, különben szivároghat). Performance Spot-ellenőrzés: Mérje meg a sűrűséget (0,3 és 0,8 g/cm3 között, szükség szerint beállítva) és a tömörítési visszapattanási sebesség (a szolgáltatási élettartam meghatározása érdekében).
Ezután elkészült a szilikon hablemez